



Бесконтактный контроль температуры алюминиевых сплавов
Алюминиевые сплавы относятся к сложным объектам инфракрасной термометрии. Низкий коэффициент излучения и высокая отражательная способность поверхности увеличивают погрешность бесконтактного измерения. Для контроля используют коротковолновые ИК-датчики с регулируемым коэффициентом излучения, температурным диапазоном под конкретный процесс и требуемым временем отклика.
Автор: Дмитрий Слесарев  Время прочтения: 13 мин.
Бесконтактный контроль температуры применяют при отжиге, закалке, ковке, штамповке, экструзии и нагреве алюминиевых заготовок. ИК-датчик измеряет температуру поверхности без контакта с изделием. Такой способ используют на непрерывных линиях, прессах и участках с движущимися деталями.
Для алюминия одного совпадения по температурному диапазону недостаточно. На результат измерения влияют длина волны, коэффициент излучения ε, отраженное тепловое излучение, размер измерительного пятна и положение датчика относительно детали.
Почему алюминиевые сплавы сложно измерять бесконтактно
Погрешность ИК-измерения алюминия связана прежде всего с низкой излучательной способностью металла. Дополнительное влияние оказывают состояние поверхности и тепловое излучение окружающего оборудования.
Низкий и переменный коэффициент излучения
Коэффициент излучения ε характеризует отношение излучательной способности реальной поверхности к излучательной способности абсолютно черного тела при той же температуре.
У алюминия ε зависит от обработки и состояния поверхности. В качестве ориентировочных значений используют:
- полированный алюминий – 0,04–0,06;
- шероховатая поверхность – около 0,07;
- сильно окисленная поверхность – 0,20–0,30.
При низком ε увеличивается доля отраженного излучения. ИК-датчик воспринимает собственное излучение металла вместе с теплом от печи, нагревателей и окружающих конструкций, отраженным поверхностью заготовки.
Фиксированная настройка ε = 0,95 не соответствует чистому алюминию и создает систематическую погрешность.
Влияние спектрального диапазона
Для нагретых металлов используют коротковолновые ИК-датчики. При температурах, характерных для обработки алюминиевых сплавов, применяют диапазон 2–3 мкм. Для более высоких температур используют длину волны около 1,6 мкм.
Датчики 8–14 мкм сильнее реагируют на изменение излучательной способности металлической поверхности и отраженное тепло. Их применяют на окрашенных, загрязненных или выраженно окисленных поверхностях с более стабильным ε.
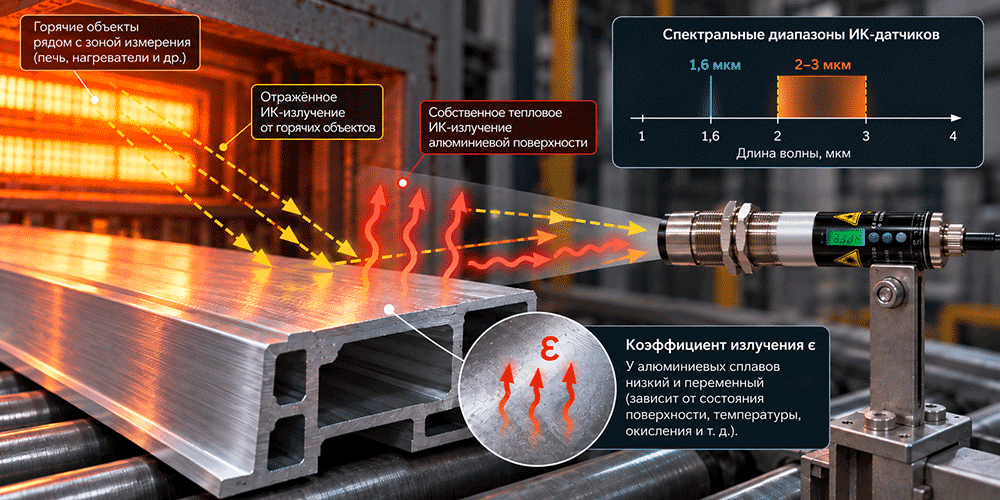
Схема бесконтактного ИК-контроля температуры алюминиевой поверхности
Требования к ИК-датчику для алюминиевых сплавов
Параметры датчика задают по температуре процесса, скорости движения изделия, размеру контролируемой зоны и состоянию поверхности. Для промышленной установки учитывают также способ передачи сигнала и защиту корпуса.
Температурный диапазон
Рабочие температуры зависят от сплава и технологической операции:
- искусственное старение Д16Т1 – около 185–195 °C;
- отжиг Д16 – 310–420 °C;
- отжиг АМг – 310–335 °C;
- ковка и штамповка – 350–450 °C;
- закалка В95 – 465–475 °C;
- закалка Д16 – 495–515 °C.
Диапазон 150–700 °C перекрывает основные операции отжига, закалки и горячей деформации из этого перечня. Для процессов ниже 150 °C требуется меньшая нижняя граница измерения.
Запас по верхней границе выбирают с учётом максимальной температуры заготовки, включая возможные отклонения технологического режима.
Спектральный диапазон
Для нагретого алюминия применяют коротковолновые ИК-датчики. В диапазоне средних и высоких температур используют длину волны 2–3 мкм, при более сильном нагреве – около 1,6 мкм.
Короткая длина волны снижает влияние изменения излучательной способности металлической поверхности по сравнению с диапазоном 8–14 мкм.
Датчики 8–14 мкм применяют при более стабильном коэффициенте излучения, например на окрашенных или выраженно окисленных поверхностях.
Коэффициент излучения
Для алюминиевых сплавов требуется регулировка коэффициента излучения ε. Его значение зависит от шероховатости, окисления, обработки и загрязнения поверхности.
Справочное значение используют как начальную настройку. Рабочий ε определяют на реальной заготовке по контрольному измерению температуры.
После шлифования, дробеструйной обработки, появления оксидного слоя или нанесения покрытия значение проверяют повторно.
Время отклика
Время отклика определяет скорость реакции датчика на изменение температуры.
Для неподвижной заготовки этот параметр менее критичен. На экструзионной линии, прессе или конвейере изделие может находиться в зоне измерения лишь короткое время.
Для движущихся заготовок используют датчики с откликом от единиц до десятков миллисекунд. Требуемое значение зависит от скорости перемещения изделия и длины контролируемой зоны.
Оптическое разрешение
Оптическое разрешение D связывает расстояние до объекта с диаметром измерительного пятна.
Например, при D = 20:1 на расстоянии 1 м диаметр пятна составляет около 50 мм.
Измерительное пятно должно полностью находиться внутри контролируемой зоны. Если часть поля зрения попадает за границы детали, датчик регистрирует излучение алюминия вместе с излучением фона.
Для небольших профилей, полос и локальных зон контроля требуется более высокое оптическое разрешение.
Выходной сигнал
При непрерывном контроле измеренное значение передают в ПЛК, регистратор или систему диспетчеризации. Для промышленных ИК-датчиков используют:
- аналоговый выход 4–20 мА;
- цифровой интерфейс RS-485.
Выбор интерфейса зависит от структуры системы управления. Сигнал 4–20 мА используют для передачи текущего значения температуры, RS-485 – для цифрового обмена с контроллером или системой сбора данных.
Защита корпуса
На производственном участке датчик подвергается воздействию пыли, аэрозолей, масла и брызг.
Для таких условий используют промышленное исполнение корпуса со степенью защиты не ниже IP65. При установке рядом с печью дополнительно учитывают допустимую температуру окружающей среды и необходимость охлаждения корпуса или защиты оптики.
Датчики DOBENY для контроля алюминиевых сплавов
В линейке DOBENY для бесконтактного контроля алюминиевых сплавов применяются коротковолновые датчики серий IRT/ZL и IRT/CF. Они работают в диапазонах 1,6 и 2–3 мкм и перекрывают температуры от 70 до 1200 °C в зависимости от исполнения.
| Модель | Диапазон измерений | Длина волны | Отклик | Область применения |
| IRT/CF.02-400A | 70…400 °C | 2–3 мкм | 5 мс | Старение, нагрев, часть режимов отжига, движущиеся изделия |
| IRT/CF.02-500A | 100…500 °C | 2–3 мкм | 5 мс | Отжиг, горячая обработка, быстрые технологические линии |
| IRT/ZL.01-700A | 150…700 °C | 2–3 мкм | 50 мс | Отжиг, закалка, ковка, штамповка |
| IRT/ZL.01-1200A | 350…1200 °C | 1,6 мкм | 50 мс | Процессы с температурой выше 700 °C |
| IRT/LAS.01-500A | 0…500 °C | 8–14 мкм | 300 мс | Окрашенные, загрязненные и выраженно окисленные поверхности |
IRT/ZL.01-700A для термообработки

IRT/ZL.01-700A работает в диапазоне 150…700 °C на длине волны 2–3 мкм. Время срабатывания составляет 50 мс.
Датчик имеет выход 4–20 мА / RS-485, питание 24 В DC и степень защиты IP65.
Рабочий диапазон перекрывает отжиг, закалку, ковку и штамповку алюминиевых сплавов. Длина волны 2–3 мкм используется для измерения нагретых металлических поверхностей.
Нижняя граница 150 °C не охватывает весь температурный диапазон искусственного старения и низкотемпературного нагрева.
IRT/CF для температур ниже 150 °C

Серия IRT/CF расширяет измерения в сторону более низких температур и имеет время отклика 5 мс. Эти параметры используются при контроле быстрых процессов и изделий, которые находятся в измерительной зоне короткое время.
IRT/CF.02-400A работает от 70 до 400 °C при длине волны 2–3 мкм. Диапазон включает искусственное старение, нагрев и часть режимов отжига.
IRT/CF.02-500A имеет диапазон 100…500 °C. Время отклика составляет 5 мс. Эта модификация перекрывает большую часть операций отжига и горячей обработки до 500 °C.
IRT/ZL.01-1200A для более высоких температур
При температуре выше рабочего диапазона IRT/ZL.01-700A используют коротковолновую модификацию IRT/ZL.01-1200A.
Ее диапазон составляет 350…1200 °C, длина волны – 1,6 мкм, время срабатывания – 50 мс.
Нижняя граница 350 °C исключает искусственное старение и часть режимов отжига. Модель предназначена для процессов с более высокой температурой.
IRT/LAS.01-500A для поверхностей с более высоким ε

IRT/LAS.01-500A работает в диапазоне 0…500 °C на длине волны 8–14 мкм. Время срабатывания составляет 300 мс.
Среди объектов измерения для этой серии указываются окрашенные, загрязненные, ржавые и жирные поверхности.
Для чистого алюминия диапазон 8–14 мкм сильнее зависит от отраженного излучения и фактического ε. Для чистой нагретой поверхности применяют коротковолновые серии IRT/ZL и IRT/CF.
Настройка ИК-датчика на алюминиевой заготовке
Справочный коэффициент излучения задает исходную настройку. Рабочее значение получают по фактической поверхности, так как химический состав сплава, шероховатость и степень окисления изменяют ε.
Последовательность настройки:
- Датчик устанавливают в рабочей точке.
- Задают исходное значение ε по состоянию поверхности.
- Температуру той же зоны измеряют контрольной термопарой.
- Показания ИК-датчика сравнивают с контактным измерением.
- Значение ε корректируют до совпадения показаний.
- Полученную настройку фиксируют для конкретного сплава, состояния поверхности и режима.
После шлифования, дробеструйной обработки, окисления или нанесения покрытия проверку выполняют заново.
Источники погрешности
После выбора датчика точность зависит от условий монтажа и состояния измерительной зоны. Основные источники ошибки связаны с отраженным излучением, геометрией измерения и загрязнением оптики.
К погрешности приводят:
- отражение тепла от печи и нагревателей;
- изменение угла поверхности относительно датчика;
- выход измерительного пятна за границы детали;
- изменение толщины и состояния оксидного слоя;
- масло и технологические загрязнения;
- загрязнение объектива или защитного стекла;
- неверное значение ε.
Оптическую ось направляют на участок с однородным состоянием поверхности. Измерительное пятно полностью размещают внутри контура изделия. При выборе положения датчика учитывают горячие элементы оборудования, излучение которых может отражаться от алюминия в сторону приемной оптики.
FAQ: частые вопросы о контроле температуры алюминия
Вопросы по бесконтактному измерению алюминия чаще всего связаны со спектральным диапазоном, коэффициентом излучения, временем отклика и условиями установки датчика.
Почему алюминий сложно измерять бесконтактно?
У алюминия низкий коэффициент излучения и высокая отражательная способность. ИК-датчик регистрирует не только собственное тепловое излучение поверхности, но и часть излучения окружающих объектов, отраженную от металла.
Можно ли измерять алюминий датчиком 8–14 мкм?
Да, при достаточно стабильном коэффициенте излучения поверхности. На чистом или полированном алюминии доля отраженного тепла возрастает. Для нагретого чистого металла используют коротковолновые диапазоны 2–3 или 1,6 мкм.
Как выбрать спектральный диапазон ИК-датчика?
Для алюминиевых сплавов при средних и высоких температурах применяют коротковолновые диапазоны. Длина волны 2–3 мкм используется для процессов примерно от 70–100 до 700 °C, в зависимости от исполнения датчика. При более высоких температурах применяют диапазон около 1,6 мкм.
Как установить коэффициент излучения алюминия?
Исходное ε задают по состоянию поверхности. Затем температуру измеряют контрольным контактным датчиком и корректируют значение ε по полученному результату. После изменения шероховатости, степени окисления или покрытия настройку проверяют повторно.
Почему показания меняются при постоянной температуре детали?
Причиной могут быть отражение от нагревателя, изменение положения детали, попадание фона в измерительное пятно, загрязнение оптики или изменение состояния поверхности.
Как влияет размер измерительного пятна?
Если пятно выходит за границы детали, ИК-датчик регистрирует излучение объекта и фона одновременно. Диаметр пятна должен быть меньше контролируемой зоны на всем рабочем расстоянии.
Когда требуется малое время отклика?
Малое время отклика требуется при измерении быстро движущихся профилей, полос и заготовок. Если изделие находится в поле зрения датчика недолго, медленная система не успевает зарегистрировать фактическое изменение температуры.
Вывод
При бесконтактном контроле температуры алюминиевых сплавов учитывают спектральный диапазон датчика, рабочую температуру, коэффициент излучения, время отклика и оптическое разрешение. Для чистого нагретого алюминия применяют коротковолновые ИК-датчики, а настройку ε выполняют с учетом состояния поверхности.
На точность также влияют геометрия установки, размер измерительного пятна, отраженное излучение и загрязнение оптики. Эти параметры учитывают при проектировании точки контроля и вводе оборудования в эксплуатацию.
Для подбора ИК-датчика под конкретный сплав, температурный режим и условия установки обратитесь к специалистам «РусАвтоматизации». Они помогут определить требуемый диапазон измерений, исполнение датчика и способ подключения к системе управления.
 Скачать статью в формате PDF
Вас может заинтересовать


- Комментарии
